


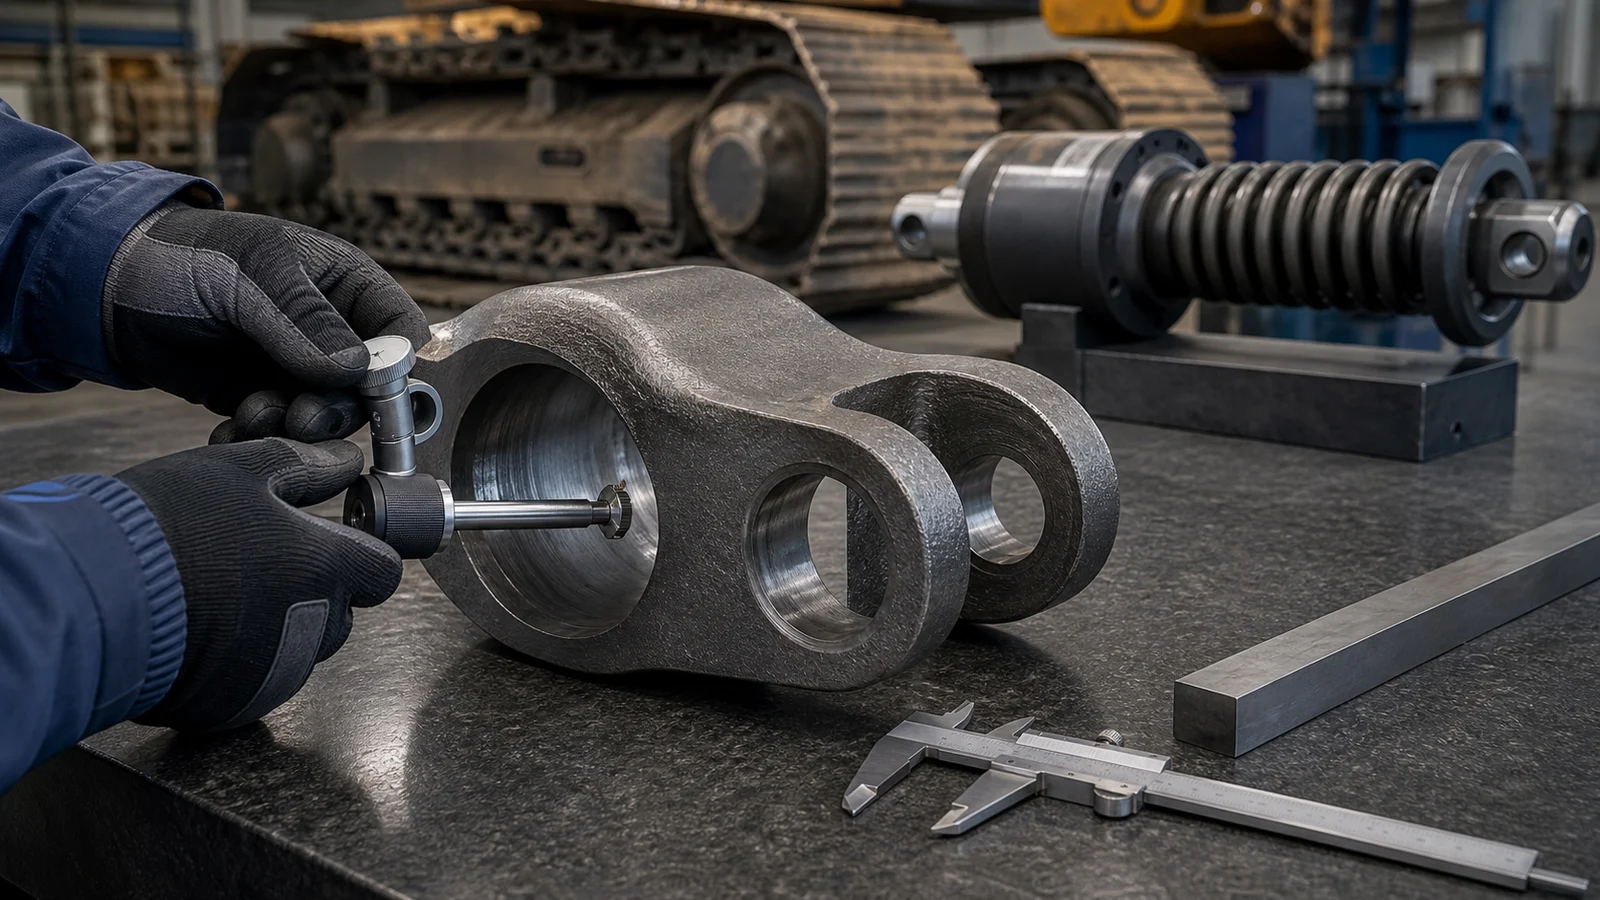
Вилка механизма натяжения DX225LC K1039451 передаёт усилие между натяжителем и направляющим колесом. Когда её посадка разбита, новый цилиндр и исправная пружина не возвращают ходовой правильную геометрию: ленивец получает боковой люфт, цепь идёт с перекосом, а следы износа быстро появляются снова. Для подбора важны артикул, S/N, фотографии и размеры по понятной схеме — одной надписи «DX225LC» недостаточно.
Что подтверждает live-каталог по K1039451
В живой категории механизмов натяжения опубликована карточка K1039451 — вилка DX225LC, 286*65. Страница отвечает HTTP 200, разрешена к индексации и содержит self-canonical. Внутренний поиск подтверждает тот же артикул, модель и запись 286*65.
Запись 286*65 нельзя без чертежа самовольно расшифровывать как общую длину и диаметр пальца, ширину и отверстие или другую пару размеров. Карточка показывает обозначение, но не подписывает точки измерения. Поэтому 286*65 используют как поисковый признак и сверяют с фактической геометрией по согласованной схеме.
Отдельно в каталоге есть K1038864 — механизм натяжения Doosan DX225LC, 45*9. Это другая товарная позиция: сборка, а не доказанный синоним вилки K1039451. Состав поставки и сопряжение деталей подтверждают до оплаты.
Какие размеры вилки действительно нужны
Замер начинают не с случайного набора чисел, а со схемы. На фотографии или эскизе обозначают точки A–B, C–D и оси отверстий, а рядом записывают значения. Тогда продавец понимает, что именно измерено, и может сравнить данные с чертежом или складской деталью.
- Общая длина. Укажите крайние точки и положение вилки при замере.
- Расстояние между осями. Если у детали несколько отверстий или опор, измеряйте межосевое расстояние, а не только расстояние между кромками.
- Диаметры отверстий. Снимайте минимум в двух взаимно перпендикулярных направлениях и на нескольких глубинах.
- Ширина щёк и проёма. Отдельно фиксируйте наружную ширину, внутренний проём и толщину каждой щеки.
- Посадочные поверхности. Запишите диаметры пальца или втулки, длину контакта, наличие буртов, пазов и стопорных элементов.
- Смещение осей. Если вилка визуально погнута, одной длины недостаточно: нужна проверка параллельности и соосности.
Штангенциркуль подходит не для всех задач. Большую овальность и наружные размеры можно увидеть им, но точную геометрию длинной посадки лучше проверять подходящим нутромером и поверочной оснасткой. Универсального допуска «на глаз» для K1039451 нет: предельные значения берут из документации или согласуют с ремонтной организацией.
Порядок замера снятой вилки
- Очистите деталь без потери следов. Сначала сфотографируйте направление выработки, краску, наплавку и зоны контакта. Затем удалите загрязнение, которое мешает инструменту прилегать к металлу. Острый заусенец не должен поднимать губки штангенциркуля и искусственно увеличивать размер.
- Дайте детали и инструменту выровнять температуру. Замер горячей вилки сразу после мойки или ремонта и сравнение с холодной складской деталью создают лишнюю погрешность. Укажите условия, если точность важна для решения о восстановлении.
- Проверьте инструмент. Зафиксируйте тип прибора и его разрешение, проверьте ноль. Для карты отверстия отмечайте не только число, но и положение сечения: у входа, в середине и у выхода.
- Постройте карту посадки. В каждом сечении снимите размер минимум по вертикали и горизонтали. Если значения различаются, добавьте диагональные направления. Так видна не только максимальная выработка, но и её ориентация относительно рабочей нагрузки.
- Измерьте сопряжённую деталь. Палец или втулку проверяют в нескольких местах по длине и в разных направлениях. Большой люфт может складываться из износа обоих элементов; замена только одного оставит часть проблемы.
- Проверьте геометрию щёк. Сравните внутренний проём у основания и у концов, толщину обеих щёк, параллельность поверхностей и положение осей. Отдельно отметьте следы удара или изгиба.
- Повторите критические значения. Снимите прибор, установите заново и перепроверьте размер. Если результат заметно плавает, сначала ищите заусенец, неверную установку или неподходящий метод, а не усредняйте случайные числа.
Результат оформляют одной таблицей: точка или сечение, направление, значение, инструмент и примечание о поверхности. Рядом прикладывают эскиз с теми же обозначениями. Такой протокол позволяет поставщику или ремонтной организации задать уточняющий вопрос по конкретной посадке, а не начинать измерения заново по фотографиям.
Почему сравнение со старой деталью бывает ошибочным
Снятая вилка — источник фактической геометрии, но не всегда эталон номинала. Отверстие уже может быть овальным, щёки — разведёнными, а торец — сточенным. Если просто скопировать максимальный размер изношенной детали, новая позиция покажется «слишком маленькой», хотя именно старая посадка ушла от номинала.
Следы прежнего восстановления тоже меняют картину. Втулка могла быть заменена на ремонтную, отверстие — расточено, поверхность — наплавлена. Поэтому отдельно фиксируют материал и границы вставки, сварные швы и различие поверхностей. Окончательное сравнение делают с чертежом или измеренной новой деталью, а не только со старым узлом.
Как распознать разбитую посадку
Овальность отверстия. Диаметр в вертикальном направлении отличается от поперечного, а зона нагрузки выглядит вытянутой. Проверка в одной точке может пропустить износ, поэтому измеряют несколько направлений и глубин. Сравнение только с номинальным пальцем без карты отверстия недостаточно.
Ступенька и односторонняя выработка. На входе размер может выглядеть допустимым, а глубже появляется выработка. Следы полировки только на одной стороне показывают смещение нагрузки и возможный перекос вилки, пальца или ленивца.
Трещины от отверстия. Особенно внимательно смотрят переходы сечения, кромки, зоны сварки и места ударных следов. Грязь и краска скрывают начало трещины, поэтому поверхность очищают подходящим способом. Сомнительную трещину не проверяют дальнейшей работой машины.
Разведённые или сведённые щёки. Неравномерный проём, непараллельность поверхностей и разная толщина следов контакта указывают на деформацию. Новый палец не исправляет такую геометрию и может быстро получить боковую нагрузку.
Симптомы на машине до снятия
Разбитая посадка часто выдаёт себя не одним громким признаком, а комбинацией. Ленивец имеет боковое перемещение, цепь полирует одну сторону направляющих, на пальце заметна односторонняя выработка, а натяжение левой и правой тележек ведёт себя по-разному. При движении и развороте могут появляться удары, но звук сам по себе не доказывает дефект вилки.
Перед разборкой очистите тележку и сделайте фотографии обеих сторон в одинаковом ракурсе. Зафиксируйте положение направляющего колеса, провис цепи, свежую смазку и места касания. Если следы исчезнут после мойки, исходный диагностический контекст уже не восстановить.
Проверьте и направляющее колесо. В live-каталоге есть отдельная карточка 270-00063B для Doosan DX225LCA. Она показывает, что ленивец — самостоятельная позиция; однако DX225LCA нельзя автоматически приравнять к любому DX225LC без S/N.
Почему износ катков и цепи влияет на вывод
Вилка работает не изолированно. Если цепь идёт по неправильной траектории из-за изношенных роликов, перекос и боковая нагрузка передаются к направляющему колесу и вилке. Поэтому оценивают дорожки качения, люфты, положение цепи и симметрию следов.
Для разделения товарных групп есть раздел опорных катков и карточка K1037713A — опорный каток Doosan DX225LCA STrack. Эта позиция не объявляется универсальной парой к K1039451. Ссылка нужна, чтобы показать соседний узел проверки, а совместимость каждого изделия подтверждают отдельно.
Растянутая цепь также может вывести натяжитель к пределу хода. Попытка компенсировать это чрезмерным натяжением увеличивает нагрузку на вилку, ленивец, катки и звёздочку. Сначала измеряют износ цепи по процедуре конкретной машины, затем решают, какая деталь действительно требует замены.
Можно ли восстановить посадку вилки
Ответ зависит от материала, конструкции и карты дефекта. Восстановление может включать механическую обработку и установку ремонтной втулки либо другую технологию, но её выбирают только после измерений, проверки трещин и расчёта остаточного сечения. Полевое «подварить и расточить примерно» способно изменить свойства металла, нарушить соосность и создать концентратор напряжений.
Замена вилки предсказуемее, если есть трещина, значительная деформация, повреждены несколько посадок, неизвестна история прежнего ремонта или невозможно обеспечить контролируемую геометрию. Но новая K1039451 не устранит разбитый палец, люфт ленивца или перекошенные направляющие. Сопряжённые детали дефектуют одним комплектом.
Опасно: пружина механизма натяжения находится под большим преднатягом. Не разбирайте, не режьте, не нагревайте и не сваривайте пружинный блок без штатной документации, рассчитанной оснастки и квалификации. Для замера вилки сначала безопасно снимите нагрузку по ремонтной процедуре машины.
Что приложить к заявке на K1039451
- артикул K1039451 и фотографию сохранившейся маркировки;
- полную модель Doosan, модификацию и S/N с таблички машины;
- общий вид вилки с обеих сторон и крупные фото каждой посадки;
- эскиз с подписанными точками всех замеров, единицами и использованным инструментом;
- результаты измерений отверстий в нескольких направлениях и глубинах;
- фото пальца, втулок, ленивца, направляющих и следов движения цепи;
- описание симптома: люфт, перекос, удар, трещина, утечка или недостаток хода;
- информацию о предыдущем ремонте или наплавке, если они выполнялись.
Короткий вывод
Live-каталог подтверждает вилку DX225LC K1039451 с записью 286*65, но без чертежа не объясняет смысл каждой цифры. Надёжный подбор строится на S/N, фотографиях и замерах по согласованной схеме. Овальность проверяют в нескольких направлениях, а вилку оценивают вместе с пальцем, ленивцем, направляющими, цепью и катками. Пришлите этот комплект данных — так можно отличить разбитую посадку от соседнего дефекта и не заказывать деталь по двум неподписанным числам.


